


Norint užtikrinti ilgalaikį stabilų spausdintinių plokščių veikimą nuo -55 °C iki 125 °C temperatūroje, reikalingas sistemingas valdymas iš keturių pagrindinių matmenų: medžiagų parinkimo, konstrukcijos projektavimo, proceso valdymo ir patikros testavimo, atitinkančio didelius temperatūros reikalavimus, taikomus atšiaurių scenarijų, tokių kaip pramonės valdymas, automobilių elektronika, aviacija ir kt.
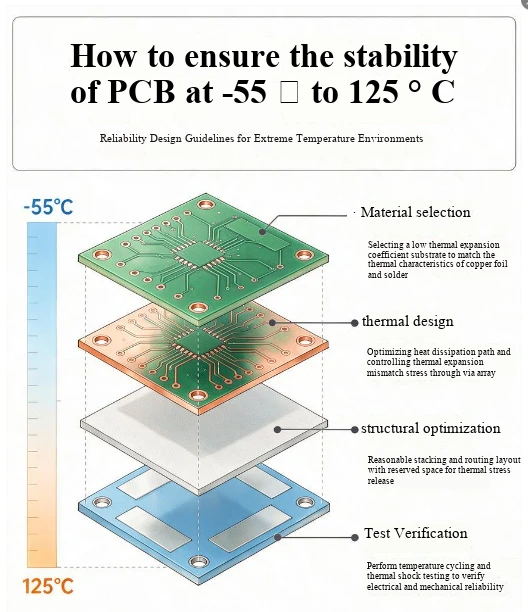
Pagrindinės medžiagos pasirinkimas
Pagrindo pasirinkimas: pirmenybė turėtų būti teikiama aukštai temperatūrai atsparioms plokštėms, kurių Tg didesnis arba lygus 170 laipsnių, pvz., Shengyi S1170, kurio X/Y ašies CTE yra mažesnė arba lygi 13 ppm/laipsniui, kad būtų išvengta substrato minkštėjimo ir deformacijos 125 laipsnių kampu; Rogers RO4350B anglies vandenilio keramikos kompozitinė plokštė gali būti pasirinkta aukšto dažnio scenarijams, siekiant užtikrinti stabilius Dk/Df parametrus plačiame temperatūrų diapazone.
Pagalbinės medžiagos suderinimas: litavimo apsaugai naudojamas aukštos temperatūros saulės rašalas SF-600, kurio spalva nepakitusi arba nenulupta po 1000 valandų 150 laipsnių temperatūroje; Paviršiaus apdorojimas taikomas cheminiu nikelio aukso nusodinimo procesu, kai nikelio sluoksnis yra 3–5 μm, o aukso sluoksnis – 0,1–0,2 μm, subalansuojant atsparumą oksidacijai ir litavimo jungties patikimumą.
Lydmetalio pasirinkimas: naudojamas SnAgCu bešvinis lydmetalis (Sn96.5Ag3.0Cu0.5), kurio lydymosi temperatūra yra 217 laipsnių, kad atitiktų litavimo jungčių atsparumo šliaužimui reikalavimus esant plačiais temperatūrų ciklams ir būtų išvengta litavimo jungčių minkštėjimo ir įtrūkimų aukštoje temperatūroje.
Struktūrinio projekto optimizavimas
Šiluminio įtempio mažinimo konstrukcija: PCB plokštės krašte rezervuota 0,5 mm arba didesnė šiluminio plėtimosi leidimas, o pagrindinėse vietose yra 0,3 mm pločio įtempių griovelis, kad būtų išvengta plokštės įtrūkimų kintant temperatūrai; Analoginio signalo jungtis naudoja lenktus laidus, kad sumažintų įtempių koncentracijos taškus.
Vario balanso ir porų struktūros optimizavimas: griežtai kontroliuokite vario pasiskirstymo tolygumą visoje plokštėje, kad išvengtumėte deformacijos, kurią sukelia per dideli vietinio vario storio skirtumai; Kiaurymė turi sutirštinto vario dizainą, o HDI mikro aklinos angos skersmuo reguliuojamas 0,1 mm, kad būtų padidintas atsparumas ašiniam tempimui.
Šiluminio valdymo išdėstymas: maitinimo srityje pritaikytas „tinklelis + vientisas“ kompozitinis vario apvalkalo dizainas, kartu su terminiu perjungimu, užtikrinančiu greitą šilumos laidumą; Paskirstytas šildymo komponentų išdėstymas, kad būtų išvengta vietinio perkaitimo dėl šilumos kaupimosi.
Proceso valdymas
Presavimas ir skylių apdorojimas: tikslus žingsninio presavimo parametrų valdymas, kaitinimo greitis Mažesnis arba lygus 2 laipsniai per minutę, visiškai atleidžiamas vidinis įtempis ir kontroliuojamas daugiasluoksnių plokščių, kuriose daugiau nei 20 sluoksnių, deformacija mažesnė nei 0,5 %; Optimizuokite gręžimo šiukšlių pašalinimo ir skylės sienelės šiurkštinimo procesą, kad užtikrintumėte vienodą ir tarpsluoksnį varinės dangos sukibimą ant skylės.
Suvirinimo proceso optimizavimas: Litavimas iš naujo naudoja azoto apsaugą (deguonies kiekis mažesnis arba lygus 500 ppm) ir nustato tinkamas temperatūros zonos kreives: pakaitinimo zona 150 laipsnių ± 10 laipsnių /60 s, pastovios temperatūros zona 180 laipsnių ± 10 laipsnių /80 s, didžiausia sluoksnio storis 245 laipsniai / MC ± 1 ± 1 litavimo jungtis valdoma 0,5-3 μm, kad būtų sumažintas liekamasis įtempis.
Visiška proceso kokybės kontrolė: naudojant AOI automatinį optinį patikrinimą, rentgeno spindulių lydmetalio jungčių tuštumų aptikimą (tuštumos lygis Mažiau arba lygus 5%) ir mikro pjūvių analizę, proceso defektai nustatomi viso proceso metu, kad būtų išvengta paslėptų struktūrinių pavojų.
Platus temperatūros tikrinimas ir apsauga
Standartizuotas aplinkos bandymas: pagal IPC-TM-650 2.6.7 ir MIL-STD-202 standartus, atlikite 1000 temperatūros ciklų –55–125 laipsniais, kurių varžos kitimo greitis turi būti mažesnis arba lygus 5%, o izoliacijos varža – didesnė arba lygi 100 M Ω po ciklo; pridėkite šalto ir karšto smūgio testą ekstremaliais atvejais, per 1 minutę užbaikite aukštos ir žemos temperatūros perjungimą ir greitai patikrinkite terminio nuovargio defektus.
Papildomas apsaugos patobulinimas: pagrindiniai produktai gali būti padengti silikoniniais trijų atsparių dažų arba itin plona fluoro nano danga, kad būtų izoliuota drėgmė ir ėsdinančios terpės, netrukdant aukšto dažnio signalo perdavimui; Esant stiprios vibracijos scenarijui, fr4 armatūros strypai gali būti pridedami vietoje, siekiant dar labiau padidinti konstrukcijos atsparumą vibracijai.