


Šiuolaikinės įrangos srityje daugiasluoksnių spausdintinių grandinių plokščių gamybos technologija tapo pagrindiniu elementu, skatinančiu produkto našumą ir funkcijų įvairinimą. Griežti reikalavimai dėl didelio tikslumo ir patikimumo prietaisams sudaro visus aspektuskelių sluoksnių PCB gamyba, nuo projektavimo iki gamybos, laikykitės itin griežtų standartų, kad atitiktų sudėtingo grandinės išdėstymo ir signalo perdavimo poreikius.
Daugiasluoksnių prietaisų ir skaitiklių spausdintinių{0} plokščių dizaino ypatybės
Projektuojant daugiasluoksnes prietaisų ir skaitiklių spausdintines plokštes pirmiausia reikia visapusiškai atsižvelgti į signalo vientisumą. Dėl dažno silpnų signalų aptikimo ir apdorojimo prietaisuose, pvz., jutiklio signalo gavimo, net ir nedideli signalo trukdžiai gali žymiai padidinti matavimo paklaidas. Todėl projektavimo procese būtina kruopščiai suplanuoti grandinės išdėstymą, sumažinti signalo atspindį ir skersinį ryšį per pagrįstą linijos plotį, tarpų tarp eilučių nustatymus ir varžos atitikimą.
Tuo tarpu energijos paskirstymo sistemos konstrukcija taip pat labai svarbi daugiasluoksnėse spausdintinėse plokštėse, skirtose prietaisams. Įvairūs funkciniai moduliai prietaiso viduje dažnai reikalauja skirtingų įtampos lygių maitinimo ir kelia itin aukštus energijos stabilumo reikalavimus. Kuriant daugiasluoksnes spausdintines plokštes, maitinimo ir įžeminimo sluoksniai yra specialiai nustatyti, kad būtų užtikrinta stabili ir gryna galia skirtingiems moduliams, naudojant pagrįstą galios plokštumos segmentavimą, sumažinant galios svyravimų įtaką grandinės veikimui. Be to, šalia lusto maitinimo kontaktų bus pridėta daug atjungiamųjų kondensatorių, kad būtų galima filtruoti aukšto -dažnio triukšmą ir užtikrinti maitinimo kokybę.
Gamybos proceso eiga ir pagrindinės technologijos
Vidinio sluoksnio grandinės gamyba
Daugiasluoksnių spausdintinių plokščių gamyba prasideda nuo vidinio sluoksnio grandinių gamybos. Naudojant variu -plakuotą laminatą kaip pagrindą, suprojektuotas grandinės raštas perkeliamas ant varinės folijos paviršiaus fotolitografijos būdu. Fotolitografijos procese reikalingas itin didelis ekspozicijos tikslumas. Naudojama pažangi litografijos įranga, užtikrinanti, kad subtilios grandinės modelio ypatybės gali būti tiksliai atkartotos, o linijos pločio tolerancija gali būti kontroliuojama per kelis mikrometrus. Pavyzdžiui, tiksliųjų prietaisų ir skaitiklių spausdintinėse plokštėse linijų plotis ir tarpai mažesni nei 0,1 mm yra gana įprasti.
Pasibaigus fotolitografijai, nereikalinga vario folija pašalinama atliekant tokius procesus kaip tobulinimas ir ėsdinimas, išlaikant tikslius grandinės modelius. ėsdinimo procesas reikalauja griežtos ėsdinimo tirpalo koncentracijos, temperatūros ir ėsdinimo laiko kontrolės, kad būtų užtikrintas ėsdinimo vienodumas ir išvengta per didelio arba nepakankamo grandinės ėsdinimo.
Laminavimo procesas
Užbaigus vidinio sluoksnio grandinę, kiekviena vidinio sluoksnio plokštė yra sukrauta su pusiau sukietėjusiu lakštu (PP lakštu) suplanuota tvarka ir dedama į laminavimo mašiną aukštos{0}}temperatūrinės ir aukšto slėgio{1}}laminavimui. Laminavimo proceso temperatūros, slėgio ir laiko parametrai turi būti tiksliai kontroliuojami, siekiant užtikrinti, kad PP lakštas visiškai išsilydytų ir tekėtų, užpildytų tarpus tarp vidinių sluoksnių ir būtų tvirtai surištas su vidiniais sluoksniais, kad sudarytų visumą. Tinkami laminavimo parametrai gali užtikrinti gerą tarpsluoksnių sukibimą, užkirsti kelią atsisluoksniavimui ir užtikrinti plokštės plokštumą, atitinkančius vėlesnio didelio tikslumo apdorojimo reikalavimus. Pavyzdžiui, tipinė laminavimo temperatūra yra nuo 180 iki 220 laipsnių, slėgis yra nuo 3 iki 5 MPa, o laikas yra apie 60-90 minučių.
Gręžimas ir vario dengimas
Laminuotą PCB reikia išgręžti, kad būtų sudarytos elektros jungtys tarp grandinių sluoksnių. Naudojant didelio tikslumo-CNC gręžimo įrangą, gręžimo operacijos atliekamos pagal suprojektuotas gręžimo koordinates. Gręžimo skylės skersmuo gali būti 0,15 mm ar net mažesnis, o skylės sienelė turi būti lygi ir be įbrėžimų, kad nebūtų pakenkta vėlesnio vario dengimo kokybei.
Baigus gręžti, ant skylės sienos per cheminį vario dengimą ir galvanizavimą nusodinamas vienodas vario sluoksnis, užtikrinantis gerą laidumą ir patikimą grandinių sluoksnių ryšį. Vario dengimo proceso metu griežtai stebima dengimo tirpalo sudėtis, srovės tankis, temperatūra ir kiti parametrai, siekiant užtikrinti, kad vario dengimo sluoksnio storis ir vienodumas atitiktų standartus. Paprastai angos sienelės vario dangos storis turi būti 20–35 μm.
Išorinio sluoksnio grandinės gamyba ir paviršiaus apdorojimas
Išorinės grandinės gamyba yra panaši į vidinės grandinės gamybą, o išorinės grandinės modelis susidaro per tokius procesus kaip fotolitografija ir ėsdinimas. Tačiau dėl tiesioginio išorinės grandinės suvirinimo elektroniniais komponentais, grandinės tikslumui ir paviršiaus kokybei keliami aukštesni reikalavimai.
Paviršiaus apdorojimo procesas naudojamas apsaugoti vario sluoksnį ant spausdintinių plokščių paviršiaus, pagerinti litavimą ir atsparumą oksidacijai. Įprasti paviršiaus apdorojimo procesai apima išlyginimą karštu oru (HASL), beelektrinį nikeliavimą (ENIG), organinio litavimo kaukę (OSP) ir kt. Atsižvelgiant į prietaisų patikimumą ir ilgalaikį suvirinimo stabilumą, cheminio nikelio padengimo procesas yra plačiai naudojamas. Jis gali sudaryti vienodą nikelio aukso lydinio sluoksnį ant PCB paviršiaus, kuris turi gerą laidumą ir gali veiksmingai užkirsti kelią vario sluoksnio oksidacijai, užtikrinant ilgalaikį litavimo jungčių patikimumą.
Kokybės kontrolės ir testavimo metodai
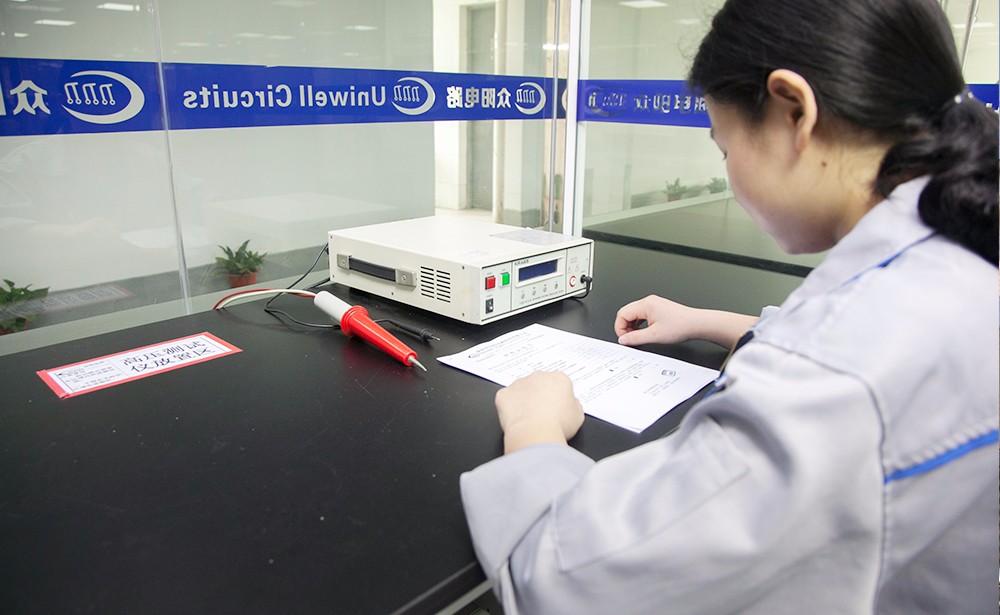
Elektrinio veikimo bandymas
Naudojant skraidančio adatos testavimo aparatą spausdintinių plokščių elektrinių charakteristikų bandymams atlikti, grandinės laidumas, trumpasis jungimas ir atvira grandinė aptinkamas kontaktuojant su zondu su PCB bandymo tašku. Skraidančios adatos bandymas gali greitai ir tiksliai aptikti elektros jungties problemas spausdintinėse plokštėse. Sudėtingoms daugiasluoksnėms spausdintinėms plokštėms galima nustatyti kelis bandymo taškus, kad būtų visiškai padengtas grandinės tinklas ir būtų užtikrinta, kad elektros charakteristikos atitinka projektavimo reikalavimus.
Aukšto -dažnio signalo linijoms taip pat būtinas impedanso bandymas, naudojant profesionalų impedanso analizatorių, išmatuojant būdingą linijos varžą, užtikrinant, kad jos nuokrypis nuo projektinės vertės neviršytų leistino diapazono ir užtikrinant signalo perdavimo vientisumą.
Išvaizdos ir dydžio patikrinimas
Naudokite optinius mikroskopus, elektroninius mikroskopus ir kitą įrangą, kad patikrintumėte spausdintinių plokščių išvaizdą, patikrintumėte, ar grandinėje nėra defektų, ar nėra įbrėžimų ant varinės folijos ir anomalių sienelių. Naudojant labai-tikslią vaizdo atpažinimo technologiją, galima aptikti nedidelius defektus, tokius kaip linijos pločio nuokrypis ir linijos briaunos įbrėžimai.
Spausdintinių plokščių dydis turi būti tiksliai išmatuotas naudojant anime ir tretinius matavimo prietaisus, įskaitant pagrindinius matmenis, pvz., plokštės ilgį, plokštės plotį, skylės skersmenį ir tarpus tarp eilučių, kad būtų užtikrinta, jog PCB dydis atitinka projektavimo brėžinių reikalavimus ir tolesnių surinkimo procesų tikslumo reikalavimus.
patikimumo testas
Atlikite spausdintinių plokščių patikimumo bandymus ir imituokite įvairias darbo sąlygas tikroje naudojimo aplinkoje, pvz., aukštą temperatūrą, žemą temperatūrą, drėgmę, vibraciją ir kt. Atliekant senėjimo aukštoje-temperatūroje bandymus, PCB tam tikram laikui dedama į aukštos-temperatūros aplinką, kad būtų patikrintas jos elektrinio veikimo stabilumas{3}}aukštoje temperatūroje; Atliekant šalto ir karšto smūgio bandymus, spausdintinės plokštės gali greitai perjungti skirtingus temperatūros diapazonus, kad patikrintų jų tarpsluoksnių sukibimą ir litavimo jungties patikimumą. Šie patikimumo testai gali iš anksto aptikti galimus spausdintinių plokščių kokybės pavojus, užtikrinant ilgalaikį stabilų produktų veikimą{5}} sudėtingoje aplinkoje.