


Dabartinėje pramonėje, kur didelio tankio sujungimas ir didelės spartos signalo perdavimas tapo standartu, PCB skylių struktūra nebėra paprastas „laidus kanalas“, o pagrindinis elementas, tiesiogiai lemiantis laidų tankį, signalo vientisumą ir masinės gamybos našumą. Daugelis techninės įrangos inžinierių dažnai susiduria su atrankos patvirtinimo elementais, tokiais kaip „per skyles, aklinas skyles ir palaidotas skyles“ plokščių gamyklos inžineriniame EQ lape, kai susiduria su tankiais BGA laidais ir aukšto lygio plokštės dizainu. Nedidelis sprendimo nukrypimas gali lemti nepakankamą laidų erdvę, ilgus signalo grąžinimo kelius ir netgi reikšmingą bendros plokštės išeigos sumažėjimą.
Pagrindiniai trijų tipų porų apibrėžimai ir struktūriniai skirtumai
Struktūrinės esmės požiūriu, pagrindinis skirtumas tarp perforuotos skylės, aklinos angos ir užkastos skylės yra "skylės skverbimosi diapazone plokštėje", o šie trys atitinka skirtingą apdorojimo logiką ir taikymo ribas:
-
Per skylę: Jis tiesiogiai prasiskverbia nuo viršutinio sluoksnio iki apatinio sluoksnio, visiškai prasiskverbdamas į visus PCB sluoksnius ir yra tradiciškiausia sujungimo struktūra. Jo apdorojimo logika yra tokia: „pirmiausia paspauskite visą plokštę, o po to mechaniškai išgręžkite skyles vienu ypu“, naudojant paprasčiausią proceso grandinę ir mažiausią kainą.
-
-
Aklina skylė: sujungia tik išorinį PCB sluoksnį su nurodytu vidiniu sluoksniu, o ne prasiskverbia per visą plokštę. 8 sluoksnių ir 14 sluoksnių lentų pavyzdžiai, 8 sluoksnių plokščių aklinos skylės gali būti 1-L2, 1-L3, 1-4L, 1-5L, 2-3L, 5-8L ir 7-8L . 14 sluoksnių aklinos skylės gali sudaryti tarpsluoksnių jungčių 1-8 ir 10 l, 1-1-10 l. 11-14L.
-
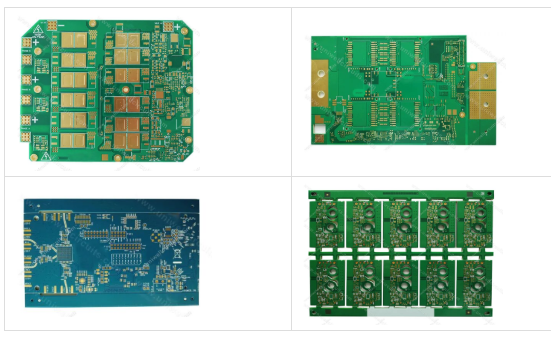
-
Būtinas konfidencialumas, vaizdas buvo apdorotas ir skirtas tik nuorodai
Užkasta skylė: visiškai palaidotas PCB viduje, nesikišant į jokį išorinį paviršių. Pavyzdžiui, 20 sluoksnių plokštėje palaidotos skylės sujungiamos tik nuo L2 iki L4, o skylių padėties negalima stebėti iš abiejų plokštės pusių. Jo apdorojimo logika yra pirmiausia išgręžti skyles metalizavimui, o tada dalyvauti laminavime. Visas skylių apdorojimas turi būti baigtas vidinės šerdies plokštės etape, o tada skylės visiškai įvyniojamos į plokštės vidų per vėlesnius laminavimo procesus.
-
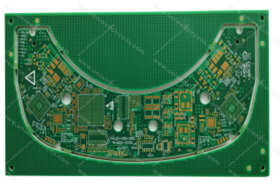
Būtinas konfidencialumas, vaizdas buvo apdorotas ir skirtas tik nuorodai
-
Trijų tipų skylių gamybos procesas ir pagrindiniai parametrai
Skirtingos skylių struktūros atitinka visiškai skirtingus proceso ryšius ir valdymo tikslumą, o tai taip pat yra pagrindinė didelio kainų skirtumo tarp aukštos kokybės daugiasluoksnių plokščių ir įprastų perforuotų plokščių priežastis:
-
-
Per skylės procesą: Naudojami įprasti volframo plieno grąžtai, kurių skersmuo yra 0,2 mm ar didesnis, o veleno sukimosi greitis reguliuojamas nuo 80 000 iki 150 000 apsisukimų per minutę. Vienu gręžimu galima užbaigti visą plokštės apdorojimą. Pramonės standartinis kraštinių santykis yra valdomas 10:1, o plokščių gamykla užtikrina keitimosi skylių sienelių cheminėmis medžiagomis pajėgumą per horizontalias PTH galvanizavimo linijas. Vario storio vienodumas gali stabiliai atitikti 2 ar aukštesnio lygio IPC standartus. Šiuo metu pagal pagrindinius masinės gamybos scenarijus minimali kiaurymių diafragma gali siekti 0,15 mm, tačiau kai ji mažesnė nei 0,2 mm, reikalingas specialus įrangos parametrų optimizavimas.
-
-
Aklųjų skylių technologija: padalintas į du maršrutus: tradicines mechaniniu būdu valdomas giliąsias aklinas ir pagrindines lazerines aklinas. Mechaninės aklinosios skylės gręžiamos naudojant gylio valdymo gręžimo įrangą, kurios gylio tikslumas reguliuojamas ± 0,05 mm, o įprastinis AR santykis yra 1,2:1; Lazerinės aklinos skylės pašalinamos naudojant CO ₂ arba UV lazerius, kurių diafragmos tikslumas yra ± 0,01 mm, o minimali diafragma yra 3 mil. Energijos tankis stabiliai reguliuojamas 8-12 J/cm², o vidinis sluoksnis ir apatinė grandinė nebus pažeista viso proceso metu. Baigę apdoroti lazeriu akliną angą, būtina optimizuoti vaisto tirpalo tekėjimo greitį ir mirkymo laiką, kad būtų išvengta vaisto tirpalo likučių aklinoje galinėje angoje ir užtikrinta, kad vario nuskendusioje angoje nebūtų tuštumų.
-
-
-
-
Laidojimo procesas: Visiškai pagrįstas plonos šerdies plokštės apdorojimu, mechaninis gręžimas pirmiausia baigiamas nepriklausomoje vidinėje šerdies plokštėje, o tada karbonizuota derva pašalinama iš skylės sienelės šlapiuoju gręžimu kalio permanganatu. Po to vario storis ant skylės sienelės padidinamas iki 10-20 μm, naudojant cheminį vario nusodinimą ir visos plokštės galvanizavimą. Galiausiai vidinio sluoksnio grandinė yra išgraviruota, o vėliau ji dalyvauja daugiasluoksniame laminavime. Viso proceso metu laminavimo temperatūra, slėgis ir laiko parametrai turi būti tiksliai kontroliuojami, kad būtų išvengta palaidotų skylių užsikimšimo dėl klijų srauto pusiau sukietėjusiame lakšte arba plonos šerdies plokštės pasislinkimo ir deformacijos dėl laminavimo įtempių.
-
Tipiški pramonės taikymo atvejai
Skirtingų porų struktūrų derinio pasirinkimas tiesiogiai lemia viršutinę galutinio produkto veikimo ribą. „Uniwell Circuits“ sukūrė brandžius diegimo sprendimus keliose aukščiausios klasės gamybos srityse:
-
24 sluoksnių didelės spartos AI serverio užpakalinė plokštė: Visa plokštė naudoja pagrindinę sujungimo schemą „per skylę + atgal gręžimas“, o procesoriaus lizdo srityje yra 1–2 eilės lazerinės aklinos skylės, sumažinančios BGA kaiščio grįžtamojo kelio ilgį daugiau nei 40%, išvengiant rimto didelės spartos signalų atsispindėjimo per skylės likutinę krūvą ir atitinkančios SerD5 signalo perdavimo bps reikalavimus. Jei visose šiose konstrukcijose naudojamos įprastos skylės, ne tik laidų vietos visiškai neužteks, bet ir signalo vientisumas neatitiks standartų.
-
-
-
-
16 sluoksnių RO4350B+RO4450F aukšto dažnio aklinų skylių lenta: RF siųstuvo-imtuvo modulio srityje naudojamos L1-L2 lazerinės aklinos angos, kad būtų pasiektas netoliese esantis įžeminimas, kontroliuojant parazitinį per 0,1 nH induktyvumą ir žymiai sumažinant 77 GHz milimetrinių bangų signalų įterpimo praradimą. Jei naudojama įprasta kiaurymė, per ilgas įžeminimo kelias sumažins antenos stiprinimą 2–3 dB, o tai negali atitikti transporto priemonėje sumontuoto radaro aptikimo atstumo reikalavimų.
|
|
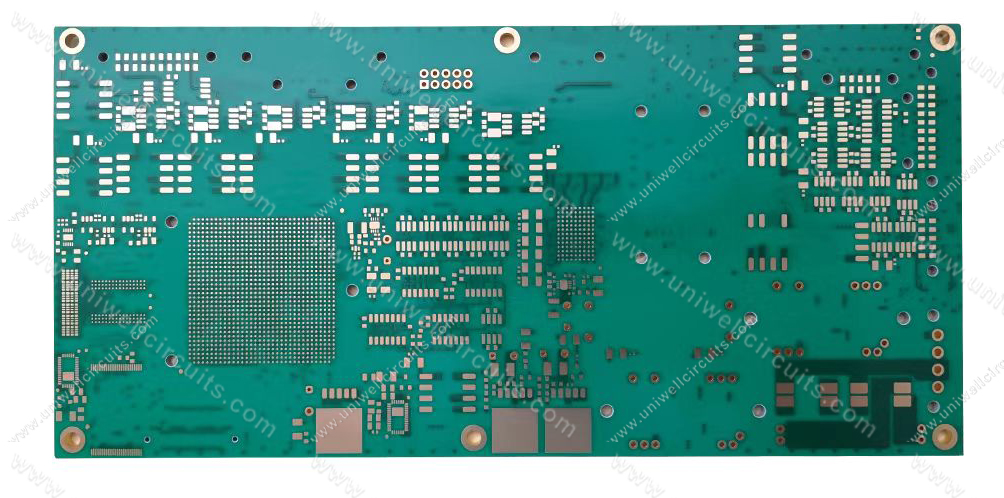
Būtinas konfidencialumas, vaizdas buvo apdorotas ir skirtas tik nuorodai
-
-
10 sluoksnių 3 eilės HDI žaliuzės su skylutėmis lenta: Po pavyzdinės išmaniojo telefono pagrindinės plokštės SOC mikroschema naudojama aklina palaidota skylė + sukrauta skylė, kad būtų pasiektas didelio tankio ventiliatorius iš tūkstančių kaiščių nago dydžio BGA srityje. Nedidinant bendro sluoksnių skaičiaus, laidų ištekliai padidinami 40%, o signalo sluoksnio perjungimo kelias žymiai sutrumpėja, todėl bendras energijos suvartojimas sumažėja apie 12%.
-
26 sluoksnių puslaidininkių bandomoji plokštė: Zondo kortelės sąsajos srityje naudojama daug palaidotų skylių, kad būtų galima sujungti gretimus vidinio sluoksnio sluoksnius, neužimant jokios išorinės laidų vietos. Net ir turint daugiau nei 20 000 sujungimo kanalų visoje plokštėje, visų signalų kanalų varžos tolerancija vis dar kontroliuojama ± 5%, atitinkanti didelio tikslumo sinchronizavimo reikalavimus, keliamus lustų testavimui. -
Pagrindiniai atrankos sprendimų priėmimo principai
Praktiniuose projektuose nėra absoliutaus pranašumo ar prastumo tarp trijų tipų skylių, skiriasi tik pritaikymo scenarijai: pirmenybė teikiama įprastoms pramoninės valdymo plokštėms, dviejų sluoksnių keturių sluoksnių plataus vartojimo elektroninėms plokštėms ir visiškai per skylutes turinčioms konstrukcijoms, siekiant maksimaliai padidinti sąnaudų kontrolę ir atitikti našumo reikalavimus; Didelio tankio BGA plokštės ir didelės spartos serverio plokštės gali pateikti pirmos eilės aklųjų skylių optimizavimo laidų išteklius; Aukštos klasės HDI plokštėms ir miniatiūriniams RF moduliams reikalingas akliųjų angų derinys, kad būtų pasiektas didžiausias sujungimo tankis ribotoje plokštės srityje.