


Skirtingai nuo įprastų plataus vartojimo elektronikos plokščių, didelio dydžio ir aukšto lygio spausdintinės plokštės, naudojamos medicininėje vaizdo gavimo įrangoje, paprastai turi didelio gatavo produkto dydžio charakteristikas, koncentruotus 20 ar daugiau sluoksnių, o kai kurie aukščiausios klasės modeliai pasiekia net 30 ar daugiau sluoksnių. Tuo pačiu metu jie taip pat turi atitikti griežtus mažos varžos svyravimų, mažo signalo praradimo ir ilgalaikio atsparumo aplinkos senėjimui reikalavimus. Nuo preliminarios inžinerinės peržiūros iki galutinio produkto pristatymo visam gamybos procesui reikia sukurti specialią proceso valdymo sistemą tikslumo, nuoseklumo ir patikimumo požiūriu.
Užrakinimo išeiga nuo projektavimo galo: išankstinis DFM patvirtinimas medicininio vaizdo gavimo scenarijams
Didelio dydžio aukšto lygio medicininių spausdintinių plokščių gamybos iššūkiai pradėjo ryškėti dar prieš oficialiai įvežant projektavimo dokumentus į gamybos liniją. Medicinos vaizdo gavimo įranga viduje integruoja daugybę didelės spartos diskretizavimo kanalų, analoginių signalų apdorojimo blokų ir aukštos įtampos maitinimo grandinių. PCB išdėstymuose dažnai egzistuoja didelio tankio BGA sritys, didelės galios varinės folijos ir tolimojo diferencialo laidai. Nedidelis aplaidumas gali sukelti problemų, tokių kaip sluoksnio poslinkis, standartus viršijanti varža arba signalo perdavimas.
-

(常见问题示例)
Tokių didelės paklausos produktų atveju imsimės iniciatyvos inicijuoti specializuotus medicininių scenarijų DFM auditus:
-
-
Remdamiesi bendra didelių dydžių plokščių deformacijos tendencija, optimizuokite plokščių sujungimo išdėstymą ir proceso kraštų dizainą, kad išvengtumėte grandinės tempimo deformacijos plokštės paviršiaus krašto srityje.
Aukšto lygio sukrautos struktūros atveju CTE atitikimo santykis tarp pusiau sukietėjusio lakšto, vario folijos ir šerdies plokštės tikrinamas po vieną, kad būtų sumažinta deformacijos rizika vėlesniuose laminavimo procesuose nuo šaltinio.
Kompensuokite didelės spartos diferencialinių linijų ir mažos varžos galios kelių, plačiai naudojamų vaizdo gavimo įrangoje, linijos plotį ir tarpus, kad iš anksto būtų pašalintas varžos poslinkis, kurį sukelia ėsdinimas ir vario storio nuokrypis.
Atlikite tankių perėjimų žemiau BGA, izoliacijos tarpų aukštos įtampos zonose ir analoginių signalų izoliavimo juostų atitikties patikrą, kad užtikrintumėte visišką saugos standartų atitiktį ilgalaikiam medicininės įrangos eksploatavimui.
-
-
Atvejis: 32 sluoksnių medicininio vaizdo valdymo plokštės projekte per išankstinę DFM peržiūrą buvo iš anksto nustatyti paslėpti pavojai, pvz., asimetrinis susikaupimas kai kuriose vietose ir labai netolygus vario folijos pasiskirstymas kai kuriose originalaus dizaino dalyse. Krovimo struktūros optimizavimas buvo baigtas nepažeidžiant elektros charakteristikų, todėl buvo sudarytas tvirtas pagrindas tolesniam bendro proceso išeigai gerinti.
Užrakinimo išeiga nuo projektavimo galo: išankstinis DFM patvirtinimas medicininio vaizdo gavimo scenarijams
Didelio dydžio aukšto lygio spausdintinių plokščių vidinio sluoksnio grandinių gamyba yra pagrindinis pagrindas, lemiantis galutinio produkto signalo vientisumą. Vidinis medicininės vaizdo gavimo įrangos sluoksnis dažnai yra aprūpintas daugybe žemos įtampos analoginių mėginių ėmimo linijų ir didelės spartos duomenų perdavimo kelių. Linijos plotis ir tarpai paprastai yra labai smulkūs. Tuo pačiu metu didelės plokštės paviršiaus tempimo ir šiluminio plėtimosi / susitraukimo poveikis tiesiogiai trukdo tarpsluoksnių išlyginimo tikslumui.
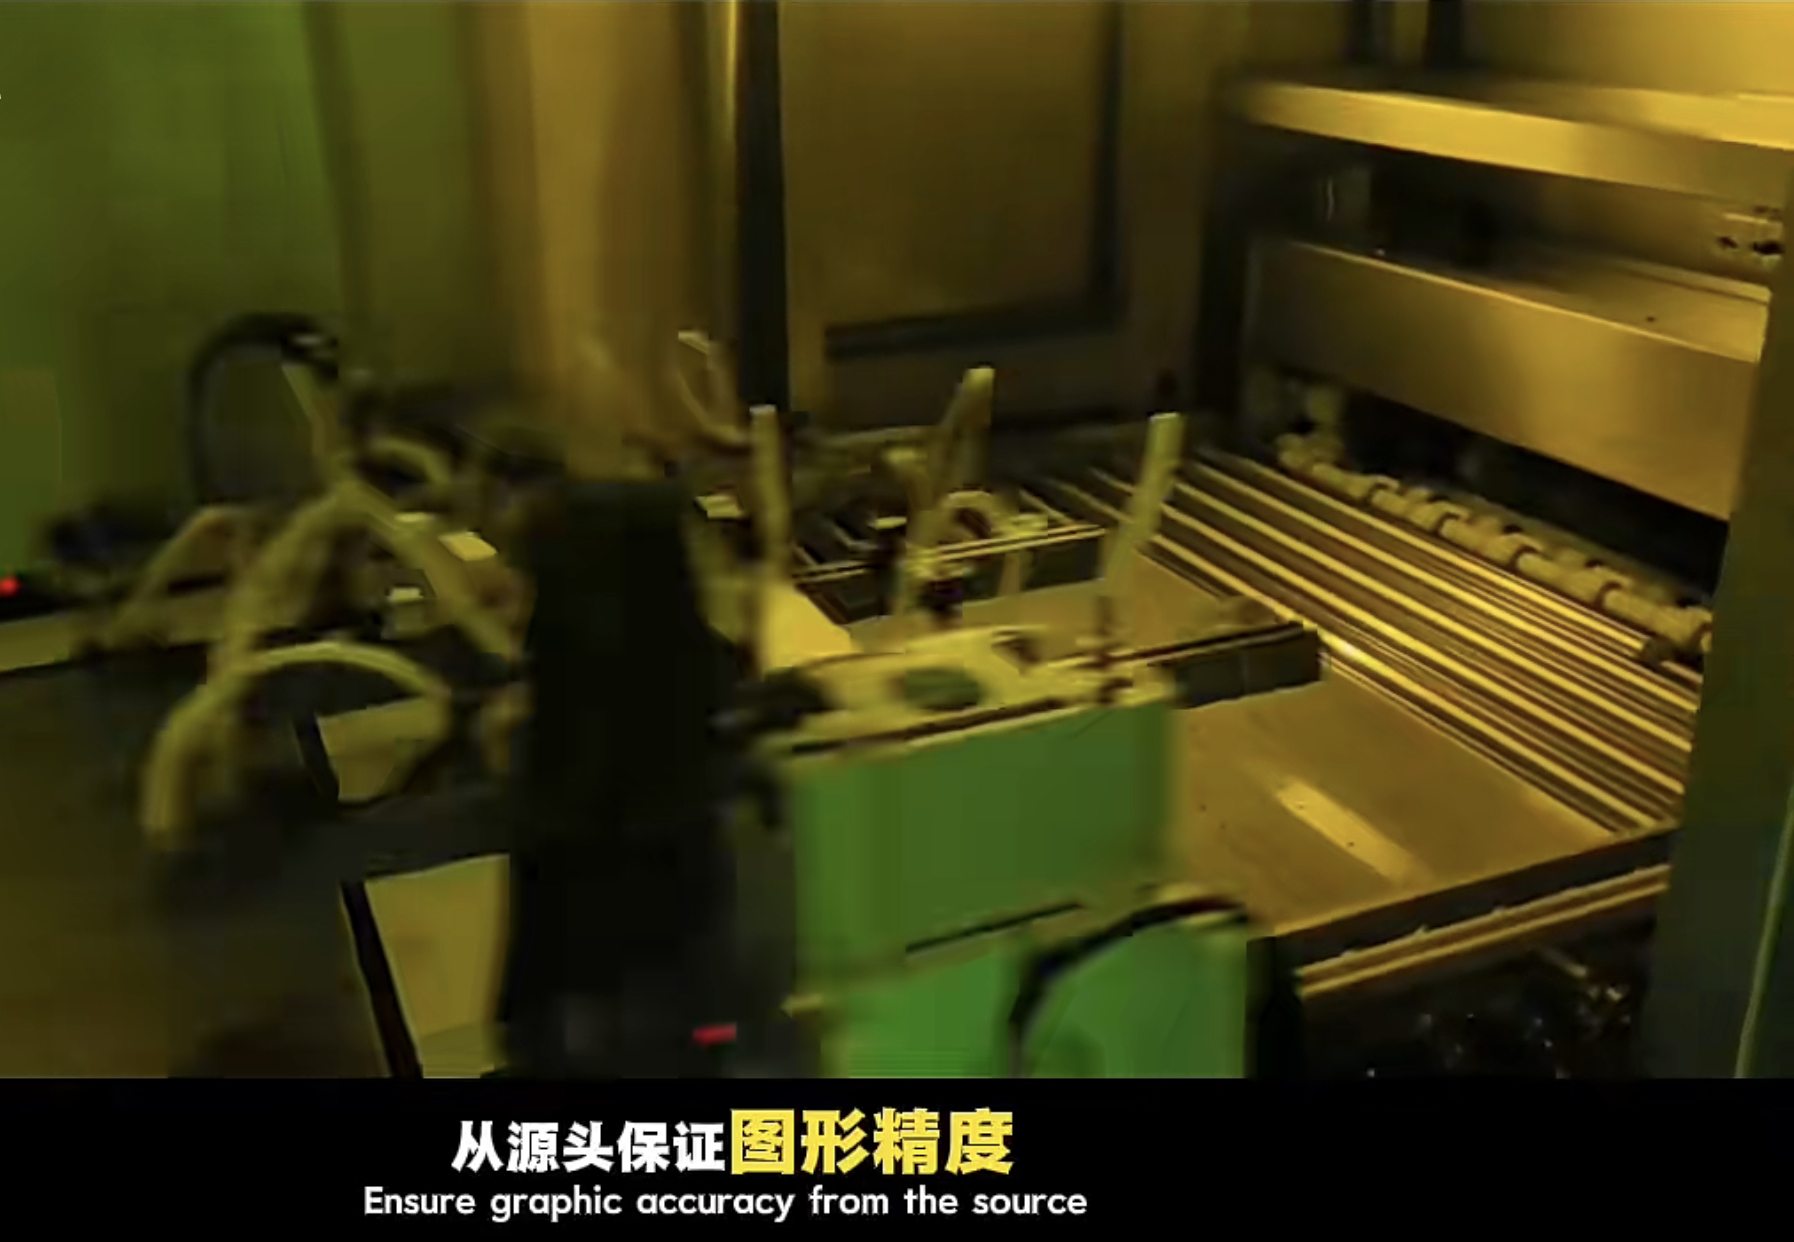
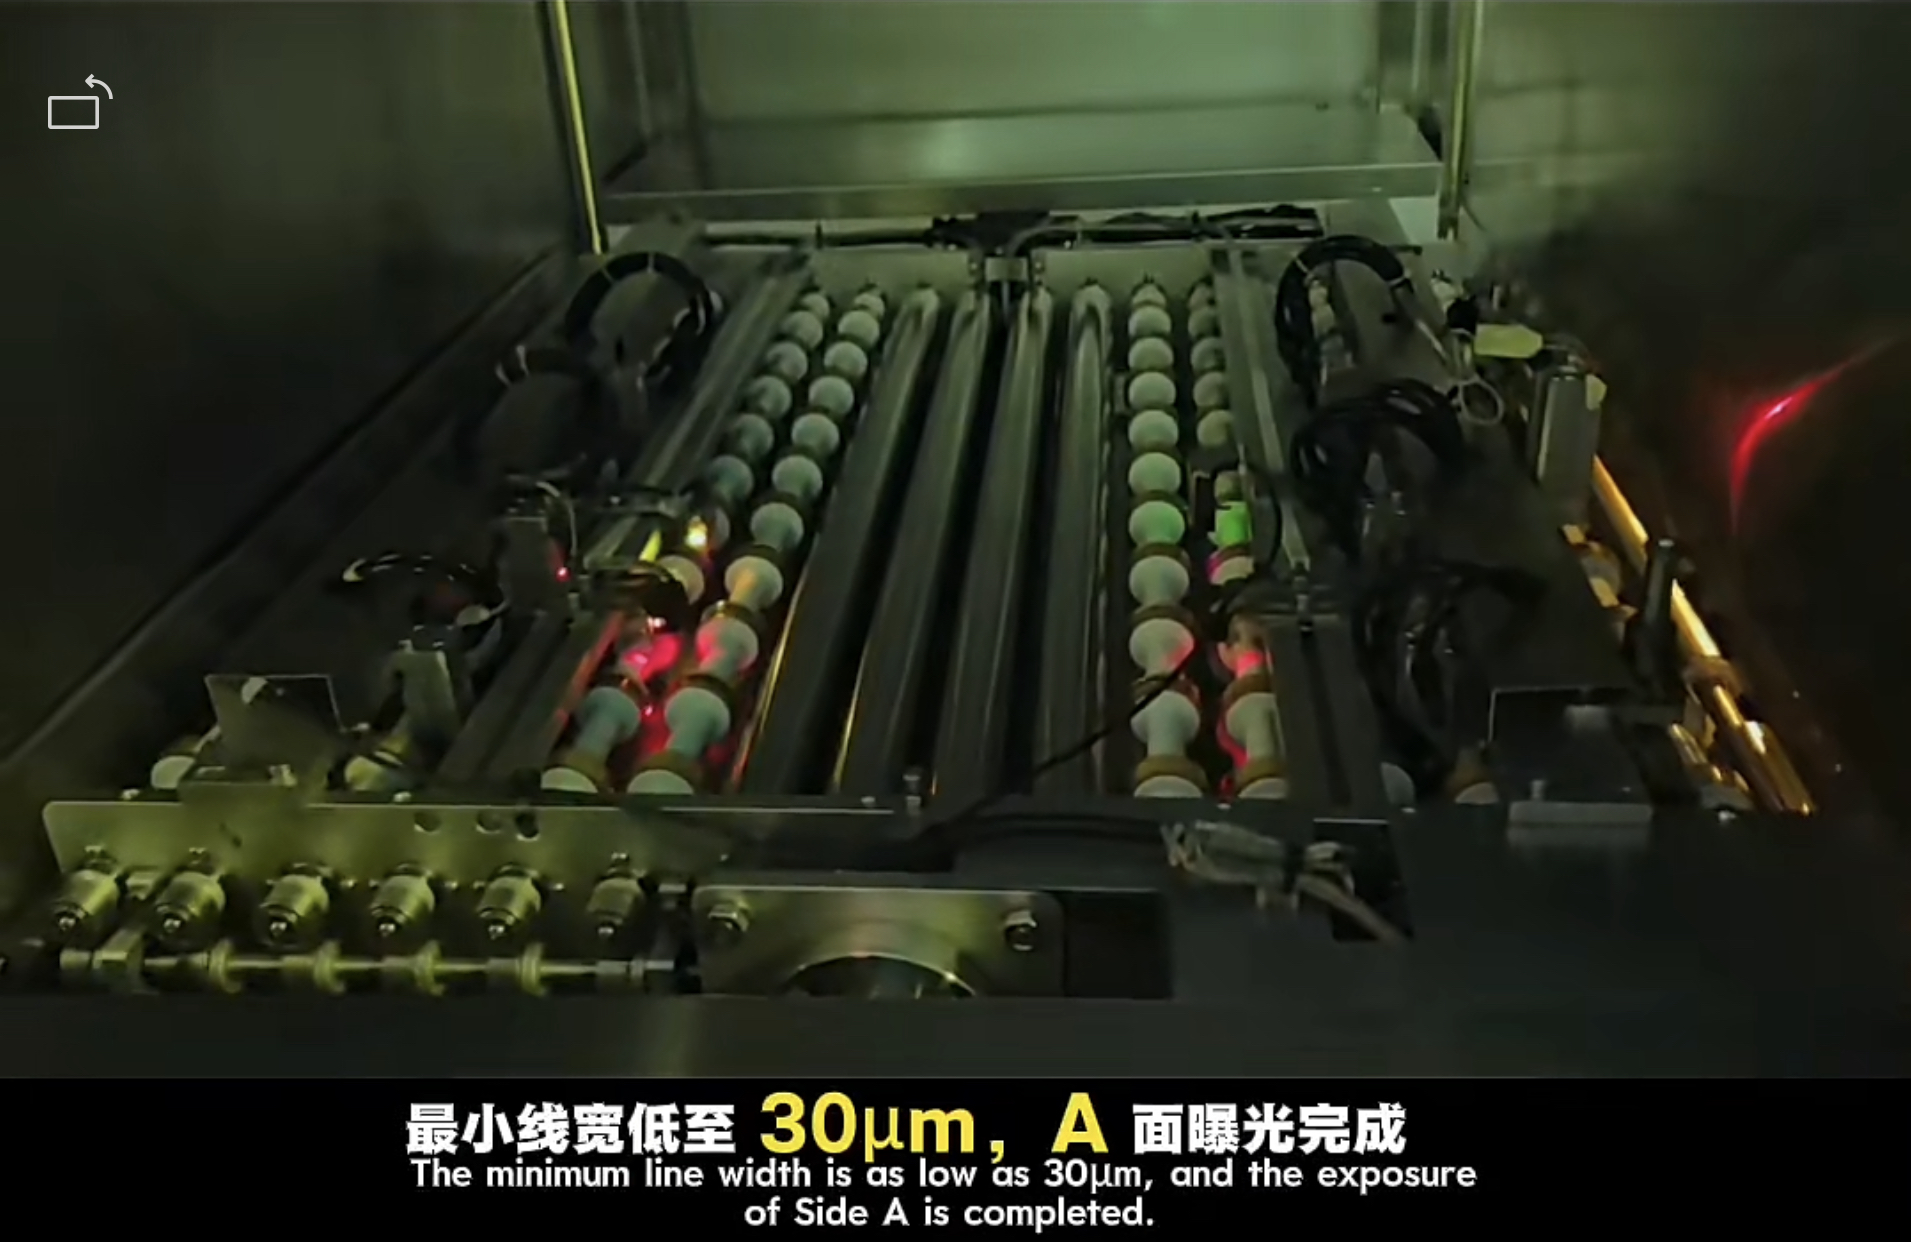
Faktiniame gamybos procese šio tipo gaminiams dažniausiai naudojama LDI lazerio tiesioginio vaizdo technologija, o ne tradicinė juostos ekspozicija, todėl iš esmės išvengiama pačios didelės juostos deformacijos paklaidos. Tuo pačiu metu kiekvieno pagrindinės plokštės sluoksnio išsiplėtimo ir susitraukimo koeficientai yra matuojami atskirai ir dinamiškai kompensuojami, kad grandinės grafika skirtingose padėtyse galėtų tiksliai patekti į leistiną projektinių koordinačių diapazoną. Užbaigus grandinės ėsdinimą, AOI automatinio optinio patikrinimo procesas yra 100% padengtas, o atviros grandinės, trumpieji jungimai, nepakankamas linijos plotis ir liekamieji vario defektai yra tikrinami po vieną, kad paslėptos problemos vidiniame sluoksnyje nepatektų į tolesnius procesus.
|
|
|
Kaip pavyzdį imant 22 sluoksnių pramoninio vaizdo gavimo plokštę iš Uniwell Circuits, vidinėje šerdies plokštėje įdiegus laipsnišką plėtimosi ir susitraukimo valdymą, vidinės grandinės išlygiavimo nuokrypis galiausiai kontroliuojamas ± 20 μm. Netgi didelio pločio plokščių kraštų srityse smulkių diferencialo porų linijos pločio tikslumas išlieka stabilus, visiškai atitinkantis aukštus medicininio vaizdo gavimo sistemų mėginių ėmimo tikslumo reikalavimus.
Pagrindinis proceso proveržis: didelio dydžio aukšto suspaudimo apsauga nuo deformacijos
Suspaudimas yra pats sunkiausias pagrindinis procesas gaminant didelio dydžio, aukšto lygio medicinines spausdintinių plokščių plokštes, kurios tiesiogiai nulemia tarpsluoksnių sukibimo jėgą ir visos plokštės deformacines savybes. Medicinos vaizdo gavimo įrangoje naudojamos PCB paprastai yra gana didelio storio, kai kurių gatavų gaminių storis viršija 3 mm. Krovimo metu dešimtys sluoksnių šerdies plokščių, pusiau sukietėjusių lakštų ir vario folijos yra sukraunami sluoksnis po sluoksnio, o tai gali lengvai sukelti tarpsluoksnių slydimą, netolygią dervos tekėjimą, vietinę įtempių koncentraciją ir kitas problemas esant aukštai temperatūrai ir aukštam slėgiui, o tai galiausiai gali sukelti laminacijoms, plokštėms deformuotis ir kitus defektus.
Specialiems medicininių produktų reikalavimams proceso pabaigoje bus sukurta speciali suspaudimo parametrų sistema:
-
-
Laipsniško temperatūros ir slėgio kilimo kreivės pritaikymas, kad būtų išvengta vietinių įtempių skirtumų, atsirandančių dėl staigių temperatūros pokyčių didelių plokščių paviršiuose.
Turi būti griežtai kontroliuojama laminuotos konstrukcijos simetrija, o vario folijos paskirstymas, pusiau sukietėjusių lakštų parinkimas ir šerdies plokščių išdėstymas turi atitikti centrinės simetrijos principą.
Po suspaudimo tarpsluoksnis antrinis kalibravimas baigiamas rentgeno spinduliais išgręžiant padėties nustatymo skyles, kad būtų dar labiau pakoreguotas bendras didelių plokščių poslinkis
Po suspaudimo atliekamas pilnas plokštės lygumo patikrinimas, siekiant griežtai kontroliuoti deformaciją 0,75% IPC standarto ribose, visiškai atitinkant aukšto tikslumo medicinos įrangos automatizavimo montavimo reikalavimus.
-
-
Atvejis: 26 sluoksnių pagrindinė valdymo plokštė, pritaikyta KT vaizdavimo sistemai, naudojant pritaikytą presavimo technologiją, sėkmingai išsprendė deformacijos problemą, susijusią su kelių sluoksnių sukrovimu ant didelės plokštės paviršiaus. Vėlesnio SMT litavimo proceso metu produktas vis dar išlaikė ypač žemą deformacijos našumą, o BGA srities montavimo išeiga visiškai pasiekė medicinos įrangos lygio standartą.
Tikslus skylių apdirbimas ir medicininio patikimumo uždarojo ciklo patikrinimas
Medicininės vaizdo gavimo įrangos PCB yra daug mechaninių kiaurymių, didelio tikslumo atgal išgręžtų skylių ir kai kurių tikslių aklųjų skylių, naudojamų didelio tankio sujungimui. Skylės padėties tikslumas, skylės sienelės nelygumas ir atgalinio gręžimo gylio valdymo klaida tiesiogiai paveiks signalo perdavimo kokybę. Didelių dydžių plokštės yra linkusios į paviršiaus drebėjimą ir skylių poslinkį gręžimo metu, o aukštybinėms konstrukcijoms reikalingas ypač vienodas skylės sienelių metalizavimas.
Gamybos pabaigoje naudojamos didelės spartos ir didelio tikslumo CNC gręžimo staklės, kurios atitinka išskirtinį gręžimo greitį ir padavimo parametrus skirtingiems skylių skersmenims ir plokščių storiams. Tuo pačiu metu perteklinės skylių krūvos signalo sluoksnyje pašalinamos naudojant atgalinio gręžimo technologiją, todėl labai sumažėja didelės spartos signalų perdavimas ir atspindys. Vario nusodinimo ir visos plokštės galvanizavimo procesas griežtai kontroliuoja vario storio vienodumą, siekiant užtikrinti, kad visos plokštės skylės vario storis atitiktų ilgalaikius medicininio patikimumo reikalavimus.
Galutinio gaminio stadijoje turi būti atliktas visų didelio dydžio aukšto lygio spausdintinių plokščių, skirtų medicininio vaizdo gavimo įrangai, patikimumo uždarojo ciklo patikrinimas: be įprasto skraidančio kaiščio elektrinio bandymo, bus pridedamas griežtas šiluminio ciklo bandymas, IST sujungimo nepalankiausiomis sąlygomis bandymas ir didelės drėgmės bei aukštos temperatūros aplinkos bandymas, siekiant užtikrinti, kad gaminys nepatirs elektromagnetinių sluoksnių ar kompleksinio vario skilimo. aplinkos ir ilgalaikio nepertraukiamo veikimo scenarijus ligoninėse.
Didelio dydžio, aukšto lygio spausdintinių plokščių, nuo 32 sluoksnių puslaidininkinių vaizdo testavimo plokščių iki 20 sluoksnių medicininių vaizdo sistemų valdymo plokščių, gamybos galimybės iš esmės atspindi visapusišką medžiagų, įrangos, procesų ir patikimumo sistemų stiprumą. Medicinos vaizdo gavimo pramonėje stabili PCB yra ne tik įrangos aparatinės įrangos laikmena, bet ir pagrindinė tikslių ir patikimų vaizdo diagnostikos duomenų garantija.